

适用边界:本文用于旗杆工艺的沟通和资料核对,不替代产品说明书、材质证明、检测报告或现场验收。文中材质牌号、工艺参数以交付资料标注为准,验收以项目书面文件和现场检测为准。
直接答案:锥形旗杆的制造工艺主要经历材料检验、卷板成型、焊接、表面处理和出厂检验五个阶段。了解工艺的价值不在自己造杆,而在验收时知道每一项该看什么:焊缝怎么查、抛光拉丝怎么分、锥形和分节结构差异在哪、材质牌号怎么核对。
旗杆工艺的五个阶段
锥形旗杆的工艺流程按以下顺序推进,每个阶段的输出都是下一阶段的输入:
| 阶段 | 主要工作 | 验收看点 |
|---|---|---|
| 材料检验 | 卷板来料检查、牌号核对、尺寸复测 | 材质证明与实物标注一致 |
| 板材成型 | 分切、多道次辊压形成锥形筒体 | 锥度一致性、圆度、直线度 |
| 焊接 | 纵缝拼接、部件连接 | 焊缝均匀度、有无夹渣气孔 |
| 表面处理 | 抛光、拉丝或镜面处理 | 表面一致性、无划痕氧化 |
| 出厂检验 | 尺寸、外观、装配功能检查 | 出厂记录与实物对得上 |
工艺阶段的划分是验收框架:到货验收时按这五段逐项核对,比笼统看"做工好不好"更有据可查。
材料选择怎么核对
锥形旗杆的材料通常选用不锈钢卷板,牌号按设计图纸和交付资料标注执行。核对材料时看三点:来的卷板有无材质证明、牌号标注与合同是否一致、来料表面有无明显缺陷。牌号直接关系耐候性和使用寿命,必须在合同和交货记录里书面明确,口头约定的牌号不作为验收依据。
不同牌号的加工性能和耐蚀表现不同,替换牌号前要确认设计允许。到货发现牌号与合同不符时,先封存再交涉,不要先安装后说事。
锥形旗杆和分节旗杆区别
锥形旗杆和分节旗杆的核心差异在结构形式和工艺路径:
| 对比项 | 锥形旗杆 | 分节旗杆 |
|---|---|---|
| 结构 | 整体锥形筒体,上细下粗连续过渡 | 多段等径或变径筒体连接 |
| 成型工艺 | 多道次辊压一次成型 | 分段制作后连接 |
| 焊缝位置 | 主要为纵缝 | 环缝加纵缝,接口多 |
| 外观 | 线条连续流畅 | 有分段接口痕迹 |
| 安装方式 | 整体吊装为主 | 可节段组装,适应受限空间 |
| 验收重点 | 锥度一致性、直线度、纵缝质量 | 接口精度、环缝质量、同轴度 |
选择哪种结构看现场条件:吊装空间足够、追求整体外观选锥形;吊装受限或运输通道窄,分节结构更实际。结构形式确定后,验收重点随之确定。
到货验收怎么走
旗杆到货验收按顺序走,先整体后局部、先外观后功能:
- 核对来货清单与合同:杆体、配件、升旗系统、预埋件数量对不对。
- 查运输损伤:杆体有无弯折、凹陷、划痕,包装破损的要重点查内部。
- 核对牌号:材质证明与合同、与杆体标注三方一致。
- 量尺寸:总长、底径、锥度与图纸对照。
- 查表面:按面、线、点三层过一遍,自然光下看。
- 试功能:电动或手动升降在到场状态下试运行。
验收发现问题的处理顺序:封存现场、拍照留证、书面通知供方、约定处理方案。先签收后提问题,索赔就难了。验收记录双方签字,各留一份。
工艺和长期使用的关系
工艺质量的影响在使用中才显现。焊缝不好的杆体,几年后焊缝位置可能先出现锈迹;抛光不到位的部位,高湿环境里氧化色差从沟槽开始;壁厚不匀的杆体,风载下的晃动模式也会不同。验收时按工艺清单逐项核对,本质是在给长期使用买保险。
工艺和价格的关系要摆到台面上说:省工序的报价一定低,但省的是哪道工序要问清。抛光道数、焊缝处理方式、壁厚公差,每一项背后都是成本。比价时把这些作为口径项逐条对齐,才不会用一级品的价买到三级工的活。
还有一个常见误区要说破:工艺先进性不等于适用性。某些工艺参数对特定场景是优点,对另一些场景反而是负担——比如镜面在高接触位置是维护负担,厚壁在风载小的区域是成本浪费。工艺选择跟着场景走,不跟着"看起来高级"走。合同里把工艺要求写到可验收的程度,比在市场上比"哪家工艺好"更有意义。
旗杆外观质量检查查什么
旗杆外观检查按面、线、点三个层次过:
- 面:整体表面色泽一致性,有无划痕、凹陷、氧化色差和抛光不均。
- 线:杆体直线度和锥度过渡是否连续流畅,分段接口是否对齐。
- 点:焊缝外观、预埋件和附件位置、端部收口处理。
检查要在光线充足的条件下进行,自然光下更容易暴露色差和划痕。发现缺陷时按位置、形态和数量记录,作为交涉或修补的依据。
旗杆抛光效果怎么验收
抛光效果的验收按"看、摸、照"三步:看表面反射是否均匀一致;摸手感是否平滑无阻滞;用直射光斜照检查有无抛痕、波纹和局部过热变色。验收标准在合同里写明(如拉丝还是镜面、允许的局部瑕疵程度),不写标准的验收只能是主观之争。
焊缝区域的抛光质量重点查:焊缝与母材的过渡是否平滑、有无抛光不足的沟槽。焊缝和母材的手感应连续,这是判断抛光是否到位的直接方法。
旗杆拉丝和镜面区别
拉丝和镜面是两种不同的表面处理效果:
| 对比项 | 拉丝 | 镜面 |
|---|---|---|
| 表面效果 | 均匀直纹亚光质感 | 高反光亮面 |
| 工艺 | 拉丝辊或拉丝带处理 | 多道抛光至镜面 |
| 耐指纹 | 较好,日常痕迹不明显 | 较差,指纹和灰尘明显 |
| 划痕显性 | 较弱 | 较强 |
| 维护 | 常规清洁即可 | 需精细护理保持效果 |
| 适用 | 户外旗杆主流选择 | 室内装饰或特定效果需求 |
户外旗杆更常用拉丝,原因是耐候表现和日常维护的现实性。选镜面要在合同里明确维护责任和验收标准,避免风化后对效果认定产生分歧。
出厂检验和到货验收怎么衔接
出厂检验记录是到货验收的参照。到货后按出厂记录核对杆体编号、尺寸、表面状态,再按五阶段清单逐项复验。发现运输损伤时,分清是出厂缺陷还是运输责任:出厂记录里有、到货变了的,多数是运输问题;出厂记录没有、到货发现的,可能是漏检。这个区分决定交涉对象,验收记录要写得能支撑这个区分。
河南联同创智能科技供货各种锥形旗杆,郑州地区热线:132-7159-7000。旗杆专题站:旗杆采购安装资料。具体规格、工艺和验收标准以书面合同和交付资料为准。
旗杆选型和安装的完整资料见旗杆采购安装资料、旗杆地基怎么做和旗杆安装验收标准;升降系统见郑州旗杆电动升降原理和电动旗杆电机怎么选;高度选择见郑州旗杆高度怎么定。
到货验收与工艺资料怎么对照
锥形旗杆到货验收,建议按工艺阶段逐项对照资料:材质证明与牌号、焊缝外观与必要检测记录、表面处理方式(抛光或拉丝)、分节接口与锥度说明、出厂检验清单。资料不全时先登记缺项,再决定是否开箱安装。
了解工艺不是为了自己造杆,而是验收时知道该看什么。焊缝均匀性、表面划伤、接口配合、铭牌与批次号,都应在开箱阶段拍照留存。发现异常及时书面反馈,避免装完才争议。
出厂检验与现场验收要衔接:出厂项对应当场复检项,运输损伤单独记录。安装前再核对接地、基础与升降机构匹配。工艺与验收口径写进合同附件,执行时更清晰。相关说明可结合站内旗杆类目与项目书面文件核对。
表面工艺影响后期维护:拉丝与镜面的清洁方式不同,海边或污染较重环境更要关注防腐与清洁周期。把使用环境写进选型沟通,可减少到货后因观感或维护预期不一致产生的返工。
焊缝与表面处理验收要点补充
焊缝验收看连续性、咬边、气孔与飞溅清理情况。需要探伤的项目按合同约定执行,没有约定的不要事后扩大标准。表面拉丝方向与样板一致,局部补焊处的处理方式提前确认。
分节旗杆重点查接口同心度、紧固件规格与防松措施。锥形段过渡应平顺,无明显折痕。铭牌、批次号与材质证明对应,便于追溯。
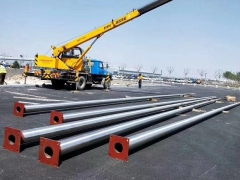
包装与吊装方式影响到货质量。开箱前先查外包装破损,开箱后查杆体与法兰。运输损伤单独建档,安装前处理完毕。现场存放应垫高防潮,避免底端腐蚀。
工艺说明写入交付包,有助于后期维护人员理解结构。维护时按资料操作,不凭经验随意切割或焊接,可降低二次损伤风险。
安装前存放与开箱检查表
到货后尽快开箱核对,不宜长期露天堆放。检查表可含:外包装、杆体直线度观感、法兰平面、焊缝外观、表面划伤、附件齐全性、资料与铭牌一致性。缺项当日反馈供应商与项目方。
存放时杆体垫高、防潮、避免重压。吊装使用柔性吊带,保护表面。安装前再做一次外观复检,确认运输与存放未新增损伤。
资料版本与批次追溯
材质证明、检验清单与铭牌批次号应能互相对照。资料版本变更时标注作废旧版,避免现场混用。追溯链条完整,后期问题排查更顺。
项目方留存电子与纸质各一份,安装单位与使用单位各执关键页复印件。移交清单勾选后签字。
工艺与验收口径一致后,现场争议会少很多。把关键检查项做成一页检查表,开箱与安装前各勾选一次即可。
检查表勾选完成后,再进入吊装与安装工序,减少开箱后才发现缺件的停工。
常见问题
怎么判断旗杆材质和合同一致?
核对随货的材质证明和杆体标注,与合同牌号逐字对照。口头约定的牌号不作为验收依据,不符时先封存再交涉。
焊缝有问题能现场处理吗?
视缺陷程度和合同约定。表面处理问题可现场修补后复验;结构焊缝缺陷要评估是否影响强度,必要时返工。处理方式书面确认并记录。
旗杆工艺怎么看好不好?
按材料检验、卷板成型、焊接、表面处理、出厂检验五阶段逐项核对,比笼统看"做工"更有据可查。
旗杆外观质量检查查什么?
按面(色泽一致性、划痕凹陷)、线(直线度、锥度过渡、接口对齐)、点(焊缝、附件位置、端部收口)三层查,光线充足条件下进行。
旗杆抛光效果怎么验收?
看反射均匀度、摸表面平滑度、斜照查抛痕波纹和过热变色。焊缝与母材的过渡平滑度和手感连续性是抛光到位的直接判据,标准要写进合同。
旗杆拉丝和镜面怎么选?
户外主流选拉丝(耐指纹、划痕不显、维护简单);镜面装饰性强但指纹灰尘明显、需精细护理。选镜面要明确维护责任和验收标准。
锥形旗杆和分节旗杆怎么选?
吊装空间足、追求整体外观选锥形;吊装受限或运输通道窄选分节。结构定后验收重点随之定:锥形查锥度和直线度,分节查接口和同轴度。
旗杆到货验收按什么顺序?
先对清单和运输损伤,再核对牌号、量尺寸、查表面、试功能。发现问题先封存拍照、书面通知供方,再约定处理方案——先签收后提问题,索赔就难了。验收记录双方签字各留一份。